El taller de grabado por dentro:del tórculo a la estampa numerada
Pebrondente reúne apuntes de taller sobre grabado y estampa: cómo está construido un tórculo y qué hace realmente la presión sobre el papel, en qué se diferencian el buril, el aguafuerte, la punta seca, la linografía y la xilografía, y qué ocurre en cada paso entre la plancha en bruto y la hoja firmada que se guarda en la carpeta. Todo el material está escrito en forma de explicación práctica, sin atajos y sin promesas de resultados rápidos.
01
El tórculo: cilindros, mantillas y una presión que se mide en milímetros
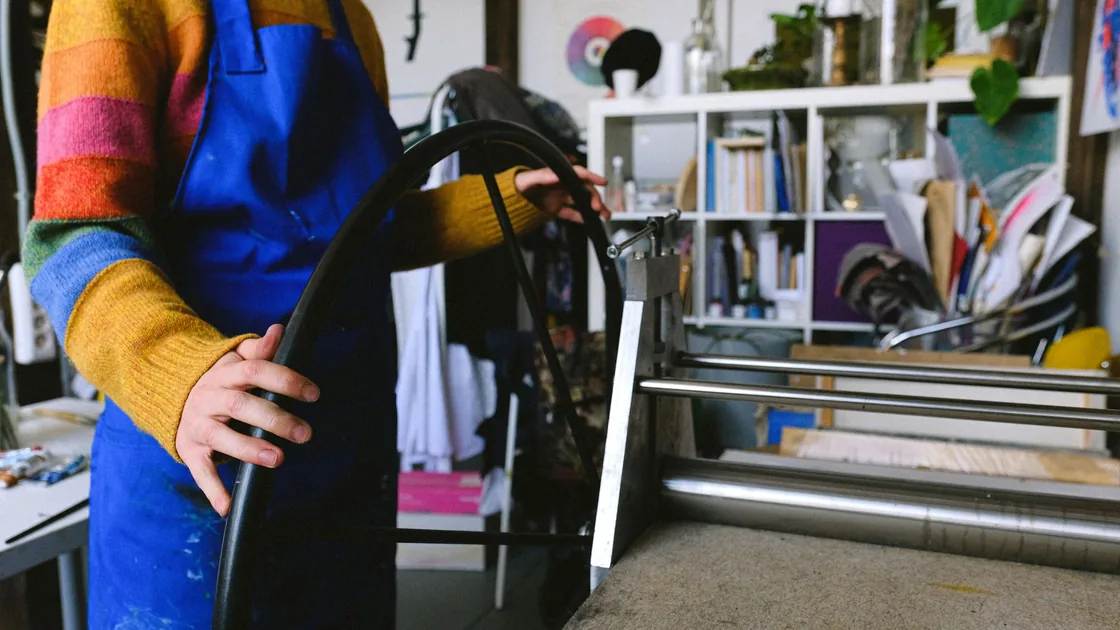
Un tórculo es, en esencia, un laminador. Dos cilindros superpuestos aprietan un carro plano —normalmente de acero o de melamina— sobre el que viajan la matriz entintada, el papel humedecido y las mantillas de fieltro. La presión no se aplica de golpe: el carro entra por un extremo y sale por el otro mientras la cruceta gira, de modo que la fuerza recorre la plancha línea a línea. Esa es la diferencia esencial con una prensa vertical, que baja de una sola vez sobre toda la superficie.
El cilindro superior se regula con dos husillos, uno en cada lado. Ajustarlos por separado es el error más habitual del principiante: si un lado queda más apretado que el otro, la estampa sale con una mitad más intensa, el papel se desplaza durante el paso y la huella de la plancha aparece torcida. Conviene subir y bajar siempre en pasos iguales y comprobar con una prueba antes de tirar en serie.
Las mantillas y su orden
Sobre el papel se colocan normalmente tres fieltros: el fino o «paño de fondo», que va en contacto directo con el reverso de la hoja; uno intermedio; y el grueso o «cubre», que reparte la carga. Si el orden se invierte, el fieltro rígido marca la textura de su propio tejido en el papel. Los fieltros se guardan extendidos y secos; un fieltro húmedo pierde elasticidad y deja de empujar el papel hacia el interior de las líneas.
Cómo se reconoce una presión mal ajustada
- Presión escasa: líneas grises, huecos sin tinta y huella de la plancha apenas visible en el papel.
- Presión excesiva: el papel se estira, las barbas de la punta seca se aplastan y la matriz de cobre se deforma en los bordes.
- Presión desigual: un lado de la estampa más cargado que el otro y huella inclinada respecto al borde de la hoja.
- Fieltros mal colocados: trama de tejido impresa en el reverso o en las zonas limpias del papel.
- Carro con arranque brusco: doble contorno —el llamado salto— en las líneas horizontales.
Para grabado en relieve —linóleo y xilografía— el tórculo también sirve, pero con menos presión y con una cartulina rígida sustituyendo a parte del fieltro. Si se usa el mismo ajuste que en calcografía, la madera se marca y el papel se rasga en los cantos del taco.
02
Cinco familias de matriz y por qué cada una deja una línea distinta
Todas las técnicas de estampa se dividen en dos grandes grupos según dónde queda la tinta. En calcografía la tinta se aloja en un surco por debajo de la superficie y el papel tiene que entrar a buscarla; por eso hace falta papel húmedo y un tórculo. En relieve la tinta se queda en la superficie y lo que se rebaja queda en blanco; basta con una presión moderada y el papel puede trabajarse casi seco.
Grabado a buril
El buril es una barra de acero de sección romboidal que se empuja con la palma y arranca una viruta continua del cobre. La línea resultante tiene inicio y final afilados y engrosa en el centro, según la profundidad. Es la técnica menos espontánea: el trazo no se corrige, se compensa. La plancha se gira con la mano izquierda mientras la derecha empuja, de modo que las curvas se hacen moviendo el metal, no la herramienta.
Aguafuerte
Aquí no corta la herramienta sino el mordiente. La plancha se cubre con un barniz resistente al ácido, se dibuja con una punta que solo retira ese barniz y el metal desnudo queda expuesto a la mordida. La línea es más libre y de grosor más uniforme, con bordes ligeramente irregulares. La profundidad se controla por tiempo, no por presión de la mano.
Punta seca
La punta —de acero, de carburo o de diamante— araña directamente el metal o el acetato sin retirar material: lo desplaza hacia los lados y forma una rebaba, la «barba». Esa barba retiene tinta y produce el negro aterciopelado característico. Es también su límite: la barba se aplasta con el uso y la tirada rara vez supera unas pocas decenas de estampas antes de perder intensidad.
Linóleo
El linóleo se corta con gubias en forma de V y de U. El material es homogéneo y no tiene veta, así que la gubia gira en cualquier dirección con la misma resistencia. Eso permite planos amplios y cortes rápidos, pero penaliza el detalle fino: las crestas estrechas se desmoronan bajo el rodillo. Templar la plancha unos minutos cerca de una fuente de calor suave la vuelve más dócil en invierno.
Xilografía
La madera responde de manera distinta según el corte. A fibra —la tabla cortada longitudinalmente— la veta guía y a veces desvía la gubia, y esa resistencia forma parte del resultado. A contrafibra o a la testa, con la madera cortada transversalmente y trabajada con buriles, se consigue un detalle mucho más fino, propio de la xilografía de precisión.
- Calcografía, tinta en el hueco: buril, aguafuerte, punta seca, aguatinta, barniz blando.
- Relieve, tinta en la superficie: linóleo, xilografía a fibra, xilografía a la testa.
- Papel húmedo y tórculo para el hueco; papel casi seco y presión moderada para el relieve.
- La imagen se invierte lateralmente en ambos grupos: el texto se graba en espejo.
- Tiradas largas: cobre biselado o linóleo. Tiradas cortas: punta seca sin acerar.
03
Preparar la plancha y el taco antes de dibujar nada
La preparación decide buena parte del resultado y casi siempre se hace con prisa. En calcografía se parte de una lámina de cobre o de cinc cortada a medida. Lo primero es el bisel: los cuatro cantos se liman a unos cuarenta y cinco grados y luego se redondean con lima fina y papel de lija. Un canto vivo corta el papel humedecido y, sobre todo, corta los fieltros del tórculo, que son caros y no se reparan.
Después viene el desengrasado. Cualquier resto de grasa —de los dedos, del embalaje— impide que el barniz se adhiera y provoca mordidas parásitas. La mezcla clásica de blanco de España con unas gotas de amoníaco, frotada con un algodón y aclarada con abundante agua, sigue siendo la más práctica. La plancha está limpia cuando el agua forma una película continua y no se corta en gotas sueltas.
Madera y linóleo
El taco de madera se lija en el sentido de la veta con granos progresivamente más finos y se sella ligeramente para que la tinta no penetre en exceso. El linóleo se limpia con agua jabonosa y se seca bien; si está montado sobre tablero, conviene comprobar que no se ha despegado por los bordes, porque una esquina levantada se aplasta en el primer paso por el tórculo.
Comprobaciones antes de empezar
- Bisel limado y pulido en los cuatro cantos de la plancha metálica.
- Superficie desengrasada y aclarada, manipulada después solo por los bordes.
- Reverso protegido con barniz o cinta si la plancha va a entrar en el ácido.
- Grosor uniforme: una plancha alabeada muerde y entinta de forma irregular.
- Taco de madera o linóleo sin esquinas despegadas ni fisuras en el soporte.
- Dibujo preparatorio ya invertido, comprobado con un espejo.
04
Barniz y mordida: el tiempo como herramienta de dibujo
El barniz de aguafuerte es una capa fina y continua que aísla el metal. El barniz duro se aplica en caliente con muñequilla o en frío disuelto, y debe quedar tan delgado que la plancha siga viéndose oscura pero uniforme. Una capa gruesa se agrieta durante la mordida y deja manchas donde no las había. El barniz blando, mezclado con sebo o cera, no llega a endurecer: se levanta al presionar sobre él, lo que permite transferir texturas de tela, hoja o papel de grano.
La mordida es un proceso químico y, por tanto, sensible a la temperatura. La misma disolución muerde más deprisa en un taller a veinticinco grados que a quince. Por eso el tiempo de referencia de un cuaderno ajeno solo sirve como punto de partida: lo fiable es la propia plancha de pruebas, con su escala de tiempos anotada al dorso y estampada una vez.
Mordidas sucesivas
El procedimiento habitual reserva las zonas más claras. Se muerde poco tiempo, se saca la plancha, se seca y se cubre con barniz de reserva lo que ya ha alcanzado su tono; después vuelve al ácido para los grises medios y, por último, para los negros. Cada entrada aumenta la profundidad de lo que sigue descubierto. Cuando la mordida es muy prolongada, el ácido ataca también los lados del surco y las líneas próximas terminan uniéndose.
Aguatinta
Para obtener manchas y no líneas se espolvorea resina sobre la plancha y se calienta hasta que los granos se adhieren. Cada grano protege un punto minúsculo y el ácido muerde alrededor, creando una retícula que retiene tinta. La densidad del polvo y el tiempo en el ácido determinan el gris resultante.
- Trabajar en local ventilado y con la disolución tapada cuando no se usa.
- Añadir siempre el ácido sobre el agua, nunca al revés.
- Anotar tiempos, temperatura y concentración junto a cada prueba de mordida.
- Retirar las burbujas con una pluma; una burbuja detenida deja un punto sin morder.
- Aclarar la plancha con abundante agua antes de secarla y de retocar el barniz.
- Guardar los residuos para su gestión como residuo químico, no verterlos al desagüe.
Muchos talleres han sustituido los ácidos fuertes por percloruro de hierro o por sales de grabado menos agresivas. Cambian los tiempos y el color del baño, pero la lógica de trabajo —reservar, morder, comprobar— es exactamente la misma.
05
Entintar y limpiar: dos gestos opuestos en la misma mesa
En calcografía se entinta para después quitar casi toda la tinta. Se extiende la tinta sobre la plancha —templada ligeramente, lo justo para que fluya— con una espátula de goma o un tampón, insistiendo en diagonal para que entre en los surcos. A continuación empieza el limpiado: primero con tarlatana muy usada, casi sin almidón, en movimientos circulares y planos; después con tarlatana más limpia; y al final, si se busca un blanco rotundo, con papel de seda o con la palma de la mano ligeramente empolvada.
Dejar un velo de tinta sobre la superficie —el «retroussage» controlado o el fondo sucio— es una decisión estética legítima, siempre que se repita igual en toda la tirada. El problema no es el velo: es el velo distinto en cada hoja.
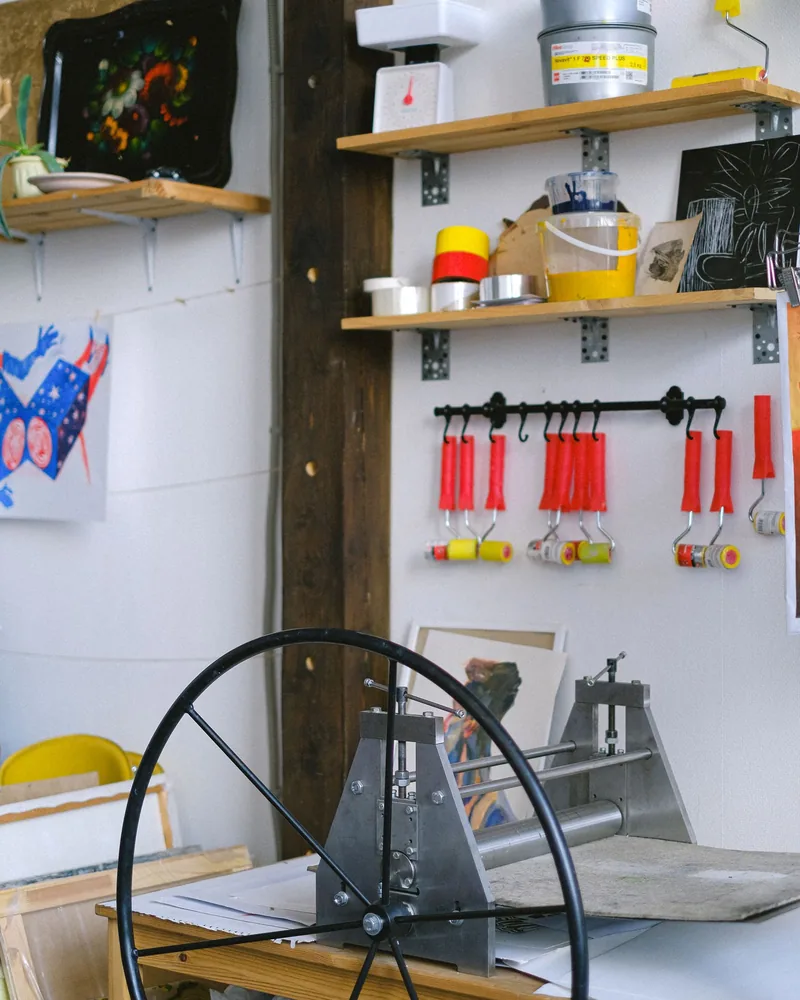
En relieve el gesto es el contrario. El rodillo se carga sobre una placa de vidrio o de metacrilato hasta que la tinta suena uniforme y pierde brillo, y se pasa sobre el taco en varias direcciones con carga ligera. Una capa gruesa rellena los cortes finos y el dibujo se cierra. Los rodillos se lavan enseguida y se cuelgan por el mango: apoyados sobre la mesa desarrollan una zona plana que ya no vuelve a entintar bien.
- Tinta templada, nunca caliente: el exceso de calor la vuelve seca y quebradiza.
- Tarlatana en orden de más sucia a más limpia, cambiando de zona con frecuencia.
- Limpiar los bordes y el bisel con un trapo antes de cada paso por el tórculo.
- Comprobar el limpiado a contraluz y en oblicuo, no de frente.
- Rodillo con carga fina y varias pasadas cruzadas en el grabado en relieve.
- Retirar el sobrante del cristal al terminar y guardar la tinta con film en contacto.
06
El papel: elegirlo, humedecerlo y saber cuándo está listo
El papel de estampa que mejor funciona es el de fibras largas, con encolado interno y sin blanqueantes ópticos. Los gramajes entre 250 y 300 gramos son cómodos para calcografía porque aguantan la humedad sin deshacerse y tienen cuerpo suficiente para entrar en los surcos. Para relieve pueden ir bien gramajes menores y superficies más lisas, incluso papeles japoneses finos cuando se estampa a mano con baren.
El papel tiene cara y reverso. En los papeles con filigrana, la cara es la que permite leer la marca correctamente al mirar a contraluz. En los de molde con cuatro barbas, la cara suele ser la ligeramente más texturada. No es una sutileza: la tinta se comporta de manera distinta en cada lado.
Humedecido
Humedecer no es mojar. El objetivo es que la fibra se relaje y el papel se vuelva plástico, no que chorree. Los métodos habituales son el remojo breve en bandeja seguido de un reposo entre cartones o plásticos, y el humedecido por contacto, intercalando hojas secas con hojas mojadas dentro de una carpeta cerrada. El reposo mínimo suele ser de un par de horas; muchos papeles gruesos mejoran si pasan la noche entera.
El punto correcto se reconoce al tacto: el papel está frío y flexible, mate, sin brillo de agua en la superficie. Si al levantarlo cuelga como un trapo, tiene demasiada agua y la tinta se extenderá en el borde de las líneas. Antes de colocarlo sobre la plancha se seca la superficie con papel secante, presionando sin frotar.
- Cortar o rasgar el papel a medida antes de humedecer, nunca después.
- Manipular las hojas húmedas por dos esquinas opuestas o con pinzas limpias.
- Secar el brillo superficial con secante justo antes de estampar.
- Reservar un margen generoso alrededor de la huella para firma y manipulación.
- Mantener un montón de papel ya humedecido en carpeta cerrada durante la sesión.
07
Registro: hacer coincidir varias tintas en la misma hoja
Cuando una imagen se estampa con dos o más matrices, cada paso tiene que caer exactamente en el mismo lugar. El sistema más extendido en el tórculo es la plantilla: una hoja de papel resistente, cartulina o acetato fijada al carro, sobre la que se dibuja el contorno exacto de la matriz y el rectángulo del papel. La plancha se encaja en su silueta, el papel se apoya en sus marcas y la relación entre ambos se repite en cada pasada.
En el grabado en relieve tirado a mano se usan escuadras en L o el sistema kentō de la xilografía japonesa: dos topes tallados en el propio taco, uno en ángulo y otro lateral, contra los que se apoya siempre la misma esquina de la hoja. Al cortar los tacos siguientes se tallan los mismos topes en idéntica posición.
Orden de las tintas
Lo habitual es empezar por los colores más claros y terminar por los oscuros, dejando el negro —si lo hay— para la última pasada, que es la que define el dibujo. Entre pasada y pasada la hoja debe conservar su humedad: se guarda en la carpeta, entre plásticos, y se vuelve a secar el brillo antes de cada nuevo paso. Si el papel se seca del todo entre colores, encoge y el registro deja de cuadrar.
Causas frecuentes de desajuste
- Papel que ha perdido humedad y ha reducido su tamaño entre dos pasadas.
- Plantilla de registro que se ha movido o se ha combado por la humedad.
- Matrices de grosor distinto que no asientan igual en la plantilla.
- Hoja apoyada por una esquina diferente a la marcada como referencia.
- Presión modificada a mitad de la tirada, que estira el papel de otra manera.
Un truco de taller útil: marcar con lápiz blando, en el reverso y fuera de la huella, una pequeña flecha de orientación en cada hoja de la tirada. Elimina la mayoría de los errores de giro de 180 grados.
08
Secado bajo prensa, numeración y conservación de la tirada
Una estampa recién salida del tórculo está húmeda y con tendencia a ondularse. Si se deja secar al aire, el papel se abarquilla y la huella se deforma. El procedimiento habitual consiste en dejarla reposar unos minutos sobre una rejilla o un cartón limpio para que la tinta pierda el exceso de disolvente y trasladarla después a la prensa de secado, intercalada entre cartones o entre fieltros secos y papel absorbente.
La presión al principio es ligera y se aumenta al cambiar los secantes, normalmente a las pocas horas y otra vez al día siguiente. El proceso completo suele durar entre dos y cinco días según el gramaje y la humedad del taller. Las estampas con mucha carga de tinta o con relieve marcado se secan con más cuidado y menos presión para no aplastar la huella.
Qué se anota y dónde
La convención más extendida sitúa las inscripciones a lápiz blando, en el margen inferior y por fuera de la huella: a la izquierda la numeración, en el centro el título, a la derecha la firma y el año. La numeración se escribe como fracción, donde el numerador es el ejemplar y el denominador el total de la edición. Las pruebas de artista se señalan con «P/A», y la prueba aprobada que sirve de referencia para toda la tirada se marca como «B.A.T.». Conviene usar lápiz y no bolígrafo ni rotulador: el grafito es estable y reversible.
Conservación
- Guardar las estampas planas, nunca enrolladas, en carpetas o cajas.
- Intercalar papel barrera libre de ácido entre hoja y hoja.
- Humedad relativa estable, en torno al 45–55 %, y temperatura sin oscilaciones bruscas.
- Evitar la luz solar directa y la proximidad de maderas sin sellar.
- Manipular con las manos limpias o con guantes de algodón, sujetando por los márgenes.
- Registrar en un cuaderno la edición, la fecha, el papel y la tinta empleados.
Cerrar bien una edición incluye decidir qué se hace con la matriz. Muchas ediciones se cierran cancelando la plancha —una línea cruzada o una perforación— y estampando una última prueba que documenta la cancelación. Es una práctica antigua y sigue siendo la manera más clara de dejar constancia de que la tirada ha terminado.
09
Qué se publica en Pebrondente
El proyecto agrupa el material en secciones estables que se amplían y corrigen a medida que se comprueban en el taller. Cada bloque de esta página corresponde a una de ellas y puede leerse por separado.
- 01
Máquina y presiónAnatomía del tórculo, regulación de los husillos, orden y cuidado de las mantillas, diferencias con la prensa vertical.
- 02
Técnicas y matricesBuril, aguafuerte, punta seca, aguatinta, barniz blando, linóleo y xilografía a fibra y a la testa.
- 03
PreparaciónBiselado, desengrasado, sellado de la madera, comprobación del soporte y del dibujo invertido.
- 04
Barniz y mordidaAplicación del barniz, mordidas sucesivas, reservas, aguatinta y control de tiempos y temperatura.
- 05
Entintado y limpiadoTarlatana, papel de seda, velo de fondo, carga del rodillo y mantenimiento de las herramientas.
- 06
PapelElección del gramaje y del encolado, cara y reverso, métodos de humedecido y punto de uso.
- 07
RegistroPlantillas en el carro, escuadras, kentō, orden de las tintas y diagnóstico de desajustes.
- 08
Tirada y archivoSecado bajo prensa, inscripciones a lápiz, pruebas de artista, cancelación de la matriz y conservación.
Los textos se revisan cuando una práctica cambia o cuando una explicación resulta confusa. No se publican calendarios, cursos ni servicios de estampación: el sitio es únicamente material de lectura.
10
Escribir al proyecto
Pebrondente se mantiene como un cuaderno abierto y agradece las correcciones. Si detectas un error, echas en falta un paso en alguna secuencia o quieres proponer un tema relacionado con el taller de grabado y estampa, el correo electrónico es la única vía de contacto.
Las respuestas dependen del tiempo disponible y no son inmediatas. El proyecto no vende materiales, no realiza encargos de estampación y no tasa ni autentifica obra gráfica.